 +86-15371769898
 [email protected]
+86-15371769898[email protected]Endüstriyel rulolar, baskı ve paketlemeden kağıt yapımına ve metal işlemeye kadar sayısız üretim hattının en büyük gücüdür. Düzgün çalışan, yüzey kalitesini koruyan ve tolerans dahilinde kalan bir rulo, sorunsuz işlemler ile maliyetli arıza süreleri arasındaki farkı oluşturur. Yıllar geçtikçe, Jiangsu Jinhang Machinery olarak biz, farklı sektörlerdeki müşteriler için binlerce rulo ürettik ve disiplinli bir denetim rutininin rulo ömrünü nasıl uzattığını, ürün kalitesini nasıl artırdığını ve para tasarrufu sağladığını ilk elden gördük. Bu kılavuzda, herhangi bir bakım ekibinin kullanabileceği, endüstriyel rulo muayenesine ilişkin pratik, sahada test edilmiş tavsiyeleri paylaşıyoruz.
Düzenli denetim, yalnızca sorunları felakete dönüşmeden önce tespit etmek anlamına gelmez. Süreç tutarlılığını korumakla ilgilidir. Aşınmış veya yanlış hizalanmış bir rulo, ağda kusurlara neden olabilir, eşit olmayan kaplamaya neden olabilir, titreşim oluşturabilir ve hatta aşağı akış ekipmanına zarar verebilir. Bizimle çalışma deneyimimizde kağıt yapımı ve Basım ve yayıncılık Tesislerde iyi yapılandırılmış bir denetim programı, planlanmamış arıza sürelerini %40'a kadar azaltır. Ayrıca acil durumlara müdahale etmek yerine, üretim programlarına göre bakımı planlamanıza yardımcı olur.
Aşağıdaki tablo, rutin bir endüstriyel rulo denetimi sırasında kontrol edilmesi gereken temel parametreleri özetlemektedir. Bunu bir başlangıç noktası olarak kullanın ve sıklığı ve yöntemleri kendi operasyonunuza göre uyarlayın.
| Muayene Öğesi | Nelere Bakılmalı? | Tipik Frekans | Önerilen Araç |
|---|---|---|---|
| Yüzey aşınması/hasarı | Çizikler, çukurlar, ezikler, korozyon, kaplamanın delaminasyonu | Günlük veya her koşudan sonra | Görsel inceleme, büyüteç |
| Kauçuk kapak durumu | Çatlaklar, şişme, sertleşme, kabarma (kauçuk rulolar için) | Haftalık | Kıyı durometresi, görsel kontrol |
| Sertlik | Yüz boyunca tekdüzelik; orijinal spesifikasyonla karşılaştırın | Aylık | Shore A/D durometresi |
| Salgı (Toplam Belirtilen Salgı – TIR) | Dönüş sırasında aşırı radyal hareket | Üç ayda bir veya rulman değişiminden sonra | Günlükteki kadran göstergesi |
| Muylu ve yatak yuvaları | Aşınma, çizilme, aşındırma, korozyon | Rulman değişimi sırasında | Mikrometre, görsel inceleme |
| Titreşim | Anormal genlik veya frekans | Aylık (continuous monitoring ideal) | Titreşim analyzer |
| Kaplama bütünlüğü (varsa) | Pullanma, kabarma, kalınlık değişimi | Üç ayda bir | Girdap akımı veya ultrasonik gösterge |
| Bakiye | Titreşime veya gürültüye neden olan dengesizlik | Her yıl veya yeniden kaplama sonrasında | Dinamik dengeleme makinesi |
| Isıtma/soğutma kanalları (ısıtılmış/soğutma ruloları için) | Tıkanma, sızıntılar, sıcaklık eşitliği | Yıllık | Sıcaklık sensörleri, akış testi |
Her rulo için ayrıntılı kayıtlar tutun. Tutarlı veriler eğilimleri tespit etmenize olanak tanır; örneğin, salgıdaki kademeli bir artış, arızadan çok önce bir rulman sorununa işaret edebilir. Anormallikleri fark ettiğinizde beklemeyin. Kaplamasız çelik rulo üzerindeki küçük bir yüzey çiziği sıklıkla cilalanabilir, ancak kontrol edilmezse daha derin çatlaklara yol açabilir.
Mağazamızda diğer türlere göre daha fazla yüzeyle ilgili sorunlar görüyoruz. için 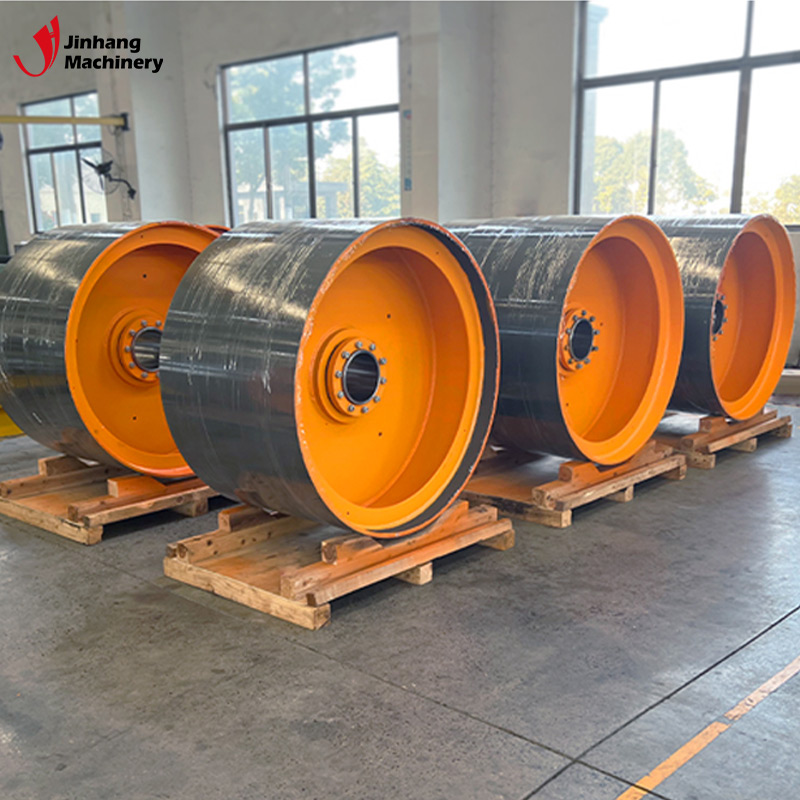 Aşınma ve Korozyona Direnç için Tungsten Karbür Kaplamalı Rulo Bu silindir, yüzey kusurlarıyla ilgili önceki bölümde tartışıldığı gibi, aşındırıcı ortamlardaki ufalanmaya ve aşınmaya karşı direnç sağlamak için tungsten karbür kaplama kullanır. Dayanıklılığı kaplama arızasını önlemeye yardımcı olur ve servis ömrünü uzatır. Ürünü Görüntüle → sert krom veya tungsten karbür kaplı rulolar, özellikle rulo metal işleme veya kauçuk işleme gibi aşındırıcı ortamlarda kullanılıyorsa, kaplama kırılabilir veya ince aşınabilir. Hızlı bir görsel kontrol her vardiya değişiminin bir parçası olmalıdır. Açıkta kalan ana metali görürseniz, hasar yayılmadan önce rulonun yeniden kaplanması veya değiştirilmesi gerekir.
Dinlenme halindeyken iyi görünen bir rulonun yine de kabul edilemez salgısı olabilir. TIR'ı yüzün ortasında ve her kenarın yakınında ölçmenizi öneririz. Hassasiyet için 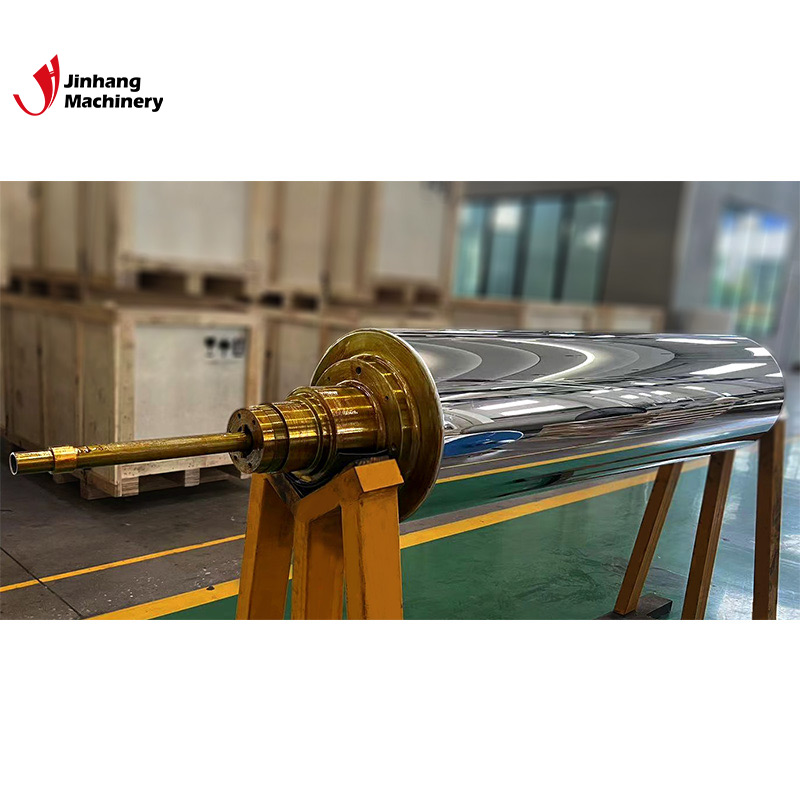 Ultra Pürüzsüz Son İşlem için Hassas Zemin Süper Ayna Silindiri Son derece düşük yüzey pürüzlülüğü ve ayna kaplamasıyla bu silindir, kaplanmış veya baskılı malzemelerdeki kusurları en aza indirir. Salgı tartışmasından sonra belirtildiği gibi boyutsal kararlılığın ve temizliğin kritik olduğu yüksek hızlı uygulamalar için idealdir. Ürünü Görüntüle → Kaplama veya laminasyon hattındaki ayna silindiri için salgı miktarı genellikle 0,02 mm'den az olmalıdır. Daha yüksek değerler çizgilere ve eşit olmayan kalınlığa neden olur. Titreşim analizi özellikle yüksek hızlı uygulamalar için kullanışlıdır. Titreşimin rulonun kendisinden (dengesizlik, yuvarlaklık dışılık) veya yanlış hizalanmış yataklar veya temel sorunları gibi dış kaynaklardan kaynaklanabileceğini unutmayın.
Deneyimli takımlar bile bazen şu tuzaklara düşüyor:
Çalışma koşulları büyük ölçüde değişiklik gösterdiğinden herkese uyacak tek bir cevap yoktur. Ancak, müşterilerimizle olan saha deneyimimizden yararlanarak kauçuk ve plastik , aşağıdaki temel çizgiyi öneriyoruz:
Yüksek sıcaklık, aşındırıcı kimyasallar, ağır yükler gibi zorlu ortamlarda çalışan rulolar için bu aralıklar kısaltılır. Ani arızaları önlemek için çelik asitleme hattında üç ayda bir kaplama denetimleri gerektiren rulolar gördük.
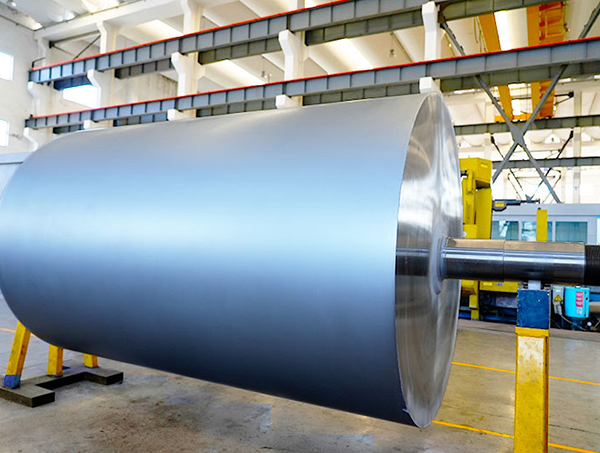
Jiangsu Jinhang Machinery'de sadece rulo üretmiyoruz; gerçek dünya koşullarında nasıl davrandıklarını anlıyoruz. Bizim Tutarlı Sıcaklık Kontrolü için Düzgün Soğutma Aynası Soğutma Silindiri Sıcak noktaları önlemek için tekdüze kanal geometrisiyle tasarlanan bu silindir, yüksek hızlı üretimde eşit soğutma sağlar. Aynayla parlatılmış yüzeyi malzeme salınımını artırır, ambalajlama ve film ekstrüzyonunda israfı ve aksama süresini azaltır. Ürünü Görüntüle → Örneğin soğutma ruloları, sıcak noktaları önlemek için tekdüze kanal geometrisiyle tasarlanmıştır; bu özellik, sıcaklık değişimleri öngörülebilir olduğundan incelemeyi de kolaylaştırır. Tasarımın amacını bildiğinizde sapmaları daha hızlı tespit edebilirsiniz.
Biz de sunuyoruz özel rulo çözümleri benzersiz uygulamalar için. İncelemeniz standart bir rulo tasarımının ihtiyaçlarınızı karşılamadığını ortaya çıkarırsa (yüzey sertliği yetersiz veya termal tepki çok yavaş olabilir), mühendislik ekibimiz değiştirilmiş bir tasarım önerebilir. İyi tasarlanmış bir rulonun daha az sıklıkta muayene ve bakım aralıklarının daha uzun olmasını gerektirdiğini unutmayın.
Son olarak ekibinizi eğitin. Rulo geometrisini, malzemeleri ve arıza türlerini anlayan bilgili bir denetçi, sorunları erkenden tespit edecektir. Deneyimlerimizi paylaşmaktan her zaman mutluluk duyarız; belirli bir rulo türü veya uygulamasıyla ilgili sorularınız varsa bizimle iletişime geçmekten çekinmeyin.
Endüstriyel rulo denetimi lüks değildir; üretim hattınızın verimliliğini ve ürün kalitesini koruyan temel bir bakım disiplinidir. Yapılandırılmış bir kontrol listesini takip ederek, yaygın hatalardan kaçınarak ve üreticinin uzmanlığından yararlanarak rulo ömrünü uzatabilir ve plansız arıza sürelerini azaltabilirsiniz. İster tek bir rulo standını ister çok istasyonlu bir hattı çalıştırıyor olun, prensipler aynı kalır: sistematik olarak denetleyin, kapsamlı bir şekilde belgelendirin ve derhal harekete geçin. Ve unutmayın, bunu tek başınıza yapmak zorunda değilsiniz; rulo üreticiniz, operasyonunuza özel bir denetim planı geliştirmede en iyi ortağınız olabilir.
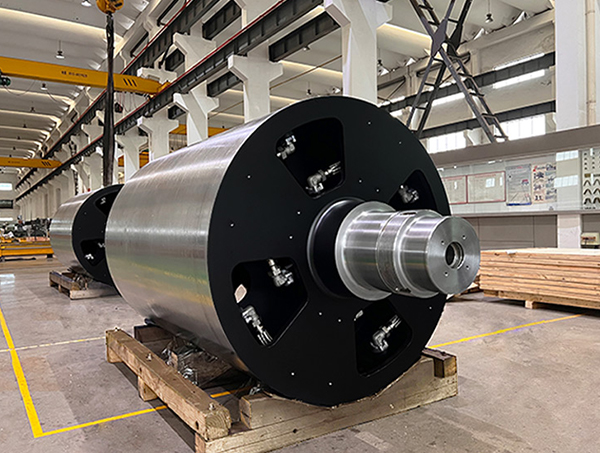
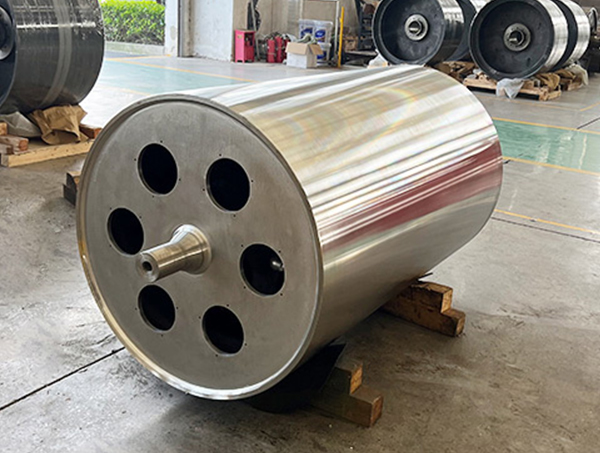
Farklı rulo yapılarına sahip çeşitli rulo şekillerini geliştirmeye ve üretmeye adanmıştır.
Telefon: +86-15371769898
E-posta: [email protected]
Ekle: 9 Lifa Bulvarı, Chengdong Kasabası, Haian İlçesi, Nantong Şehri, Jiangsu Eyaleti, Çin
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Tüm Hakları Saklıdır.


